 fr

 English
 русский
 Français
 Español
 عربى

 Obtenez un quota
Comment une machine de soudage par points par résistance peut-elle améliorer la cohérence des soudures
Date:Sep 25, 2026
Le soudage par points par résistance est souvent utilisé lorsque deux ou plusieurs tôles doivent être assemblées en des points définis. Le processus peut paraître simple, mais la production de soudures similaires sur un assemblage dépend de plusieurs conditions conjuguées. Un changement dans l'entrée électrique, la pression de l'électrode, l'épaisseur de la feuille ou le contact avec la surface peut modifier la façon dont la chaleur se développe au niveau du joint.
Pour les équipes de production, la cohérence des soudures n’est donc pas contrôlée par un seul paramètre. L'état des électrodes, l'ajustement entre les tôles, la distance entre les soudures proches et la manière dont le processus est vérifié peuvent tous affecter le joint fini. Une machine de soudage par points par résistance doit fonctionner dans des conditions qui restent raisonnablement stables d’un point de soudure à un autre.
L'examen de ces facteurs séparément permet d'identifier plus facilement pourquoi les soudures peuvent changer pendant la production et quelles parties du processus méritent une plus grande attention.
Comment le courant de soudage affecte-t-il la formation de soudures par points
Le courant électrique fournit la chaleur nécessaire pour former une soudure entre des tôles en contact. Lorsque le courant traverse le joint, la résistance au niveau de la zone de contact provoque le développement de chaleur. La quantité de chaleur affecte la façon dont la zone jointe se développe pendant le cycle de soudage.
Un réglage de courant trop faible pour le matériau et la disposition des joints peut ne pas créer suffisamment de chaleur pour une connexion solide. Si le courant augmente sans tenir compte des autres conditions, un échauffement excessif peut se produire autour de la zone de contact. Cela peut entraîner des marques indésirables, une expulsion de matériau ou des modifications de la forme de la zone soudée.
Le courant doit donc être considéré avec :
- Épaisseur de la feuille et combinaison de matériaux
- État de l'électrode
- Force de l'électrode
- Temps de soudure
- Surface de contact entre les feuilles
La relation entre ces facteurs est importante car la modification d’une condition peut modifier l’effet d’une autre. Par exemple, un changement de contact de l’électrode peut affecter le chemin emprunté par le courant. Le même réglage de la machine peut par conséquent produire un résultat différent lorsque la pointe de l'électrode a changé de forme ou lorsque les feuilles ne sont pas rapprochées.
Pour une production cohérente, il est préférable de traiter le courant comme faisant partie d'un groupe de conditions de soudage connectées plutôt que comme un contrôle isolé.
Pourquoi le temps de soudage est-il important pour le développement de pépites
La durée pendant laquelle le courant traverse le joint affecte la façon dont la chaleur s’accumule à l’intérieur des feuilles. Une période de soudage courte peut limiter le développement de chaleur, tandis qu'une période plus longue permet à davantage de chaleur de s'accumuler autour de la zone de jonction.
Il ne s’agit pas simplement d’allonger la période de soudage. La chaleur peut se propager au-delà de la zone de jonction prévue lorsque le processus se poursuit trop longtemps. Cela peut augmenter le marquage de la surface et modifier la forme de la région soudée.
Le temps de soudage interagit également avec le courant. Un changement dans l’un peut modifier l’effet de l’autre. C'est pourquoi modifier la période de soudage sans tenir compte des conditions actuelles peut produire un résultat inattendu.
Lors du contrôle du temps de soudage, le personnel de production peut prêter attention à :
- Si la zone jointe se développe de manière cohérente d'un point à l'autre
- Si les marques visibles changent lors de soudages répétés
- Si le matériau montre des signes de chauffage excessif
- Si des changements se produisent après que la machine a fonctionné pendant un certain temps
Un processus stable dépend du maintien d'une relation entre le courant et le temps de soudage adaptée à la disposition particulière des feuilles. La même approche ne peut pas être automatiquement transposée à toutes les combinaisons de matériaux et d’épaisseurs.
Comment la force de l'électrode modifie-t-elle le résultat du soudage
La force de l’électrode détermine la force avec laquelle les tôles sont maintenues ensemble pendant le soudage. Cela affecte également les conditions de contact entre l'électrode et la pièce.
Si la force change, la zone de contact peut également changer. Cela influence la manière dont le courant traverse le joint et la manière dont la chaleur se développe. Une pression trop forte peut réduire la résistance électrique au niveau de la zone de contact, tandis qu'une pression insuffisante peut permettre un mouvement ou un mauvais contact entre les feuilles.
L'électrode doit maintenir les tôles suffisamment fermement pour que le joint reste stable pendant le cycle de soudage. Dans le même temps, la pression doit fonctionner avec les conditions électriques sélectionnées plutôt que d'être considérée séparément.
| Facteur de processus | Effet possible sur l'articulation | Que faut-il observer |
|---|---|---|
| Courant de soudage | Modifie la génération de chaleur au niveau de la zone de contact | Formation de soudure et état de surface |
| Temps de soudure | Modifie l'accumulation de chaleur | Forme et consistance de la zone jointe |
| Force de l'électrode | Change le contact entre l'électrode et la feuille | Stabilité et indentation visible |
| État de l'électrode | Modifie la surface de contact | Variation entre soudures répétées |
Le contact mécanique est particulièrement important lorsque plusieurs tôles sont assemblées en séquence. Si la force varie entre les points de soudure, les conditions de contact qui en résultent peuvent également varier. Cela peut donner à des soudures par ailleurs similaires un aspect ou un comportement différent.
Une machine de soudage par points par résistance doit donc être considérée ainsi que l'état mécanique de ses électrodes et la manière dont ces électrodes rencontrent la pièce à usiner.
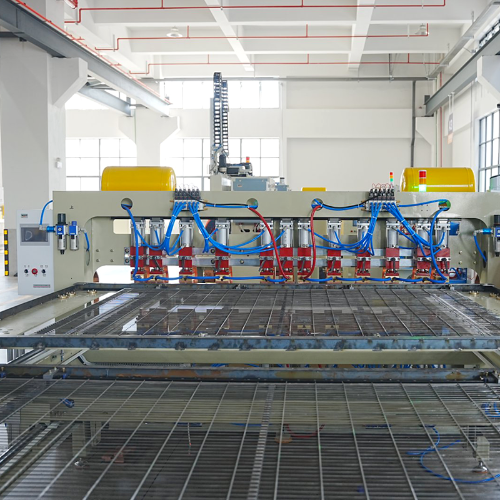
Que se passe-t-il lorsque les pointes des électrodes sont usées
Les pointes des électrodes sont pressées à plusieurs reprises contre des tôles et exposées à la chaleur. Avec le temps, leurs surfaces de contact peuvent changer. La pointe peut devenir plus large, moins uniforme ou différente de son état d'origine.
Ce changement est important car la zone de contact influence la distribution du courant et la pression. Une pointe usée peut répartir le contact sur une plus grande surface, modifiant ainsi la façon dont la chaleur se développe au niveau du joint. Si les deux pointes des électrodes ne restent pas dans un état similaire, le résultat du soudage peut également devenir moins cohérent.
Les signes indiquant que l’état des électrodes méritent notre attention peuvent inclure :
- Modifications de l'apparence des marques de soudure
- Variation croissante entre les points de soudure proches
- Un changement dans la forme du contact
- Plus grande difficulté à maintenir des conditions de soudure similaires
- Usure visible sur la surface de l'électrode
La maintenance des électrodes est donc liée à la cohérence de la soudure plutôt que d'être une tâche d'équipement distincte. Une inspection régulière peut aider à identifier les changements avant qu’ils ne deviennent visibles grâce à une plus grande variation dans les joints finis.
L'état des deux électrodes compte également. L'alignement, la surface de contact et l'usure doivent être pris en compte ensemble, car une paire inégale peut créer des conditions de pression et de contact différentes sur les côtés opposés de la feuille.
Comment l'épaisseur de la feuille affecte-t-elle les conditions de soudage par points
L'épaisseur de la feuille modifie la quantité de matériau que la chaleur doit traverser avant qu'un joint puisse se développer. Cela peut également affecter la rapidité avec laquelle la chaleur s’éloigne de la zone de soudage.
Lorsque des tôles d'épaisseurs différentes sont assemblées, les conditions électriques et mécaniques au niveau de la zone de contact peuvent ne pas être identiques des deux côtés. Un paramètre qui fonctionne pour une disposition de feuilles peut donc nécessiter un ajustement lorsque la combinaison d'épaisseur change.
L’épaisseur doit être prise en compte parallèlement au matériau lui-même. Deux tôles de dimensions similaires peuvent néanmoins réagir différemment si leur comportement électrique et thermique est différent.
La disposition des feuilles compte également. Par exemple, l'assemblage de deux feuilles d'épaisseur similaire présente une condition différente de l'assemblage d'une feuille mince à une feuille sensiblement plus épaisse. La position du point de soudure et la manière dont les tôles sont maintenues peuvent également affecter le résultat.
Pour cette raison, la préparation de la production doit identifier la combinaison réelle de tôles avant que les conditions de soudage ne soient établies. Conserver des assemblages similaires dans des groupes de matériaux clairement définis peut également faciliter le suivi des modifications de processus.
Pourquoi les espaces entre les feuilles peuvent-ils provoquer des soudures par points faibles
Les tôles doivent rester en contact étroit autour du point de soudure prévu. Un écart entre eux modifie la façon dont la pression est transférée et peut rendre le processus d’assemblage moins stable.
De petits espaces peuvent résulter de la forme, de la manipulation, du formage ou de l'assemblage du matériau. Même lorsque les tôles semblent correctement positionnées, une séparation locale peut subsister autour d'un point de soudure.
Lorsqu'un espace est présent, les électrodes peuvent devoir fermer les feuilles avant que la condition de contact prévue ne soit établie. Cela modifie le comportement mécanique du processus et peut affecter la manière dont la chaleur se développe.
Avant le soudage, il convient de prêter attention à :
- Si les draps sont proches les uns des autres
- Si les bords ou les sections formées se sont déplacés
- Si le serrage maintient le joint en position
- Si le point de soudure est situé sur une zone plane et stable
- Si les assemblages répétés présentent un ajustement similaire
Un mauvais ajustement de la feuille peut être confondu avec un problème de réglage de la machine. L'ajustement du courant ou du temps de soudage peut ne pas résoudre le problème sous-jacent lorsque les tôles elles-mêmes ne sont pas positionnées de manière cohérente.
C'est pourquoi la préparation des joints est directement liée aux performances d'une machine de soudage par points par résistance. Un contact stable donne au processus de soudage une condition de départ plus cohérente.
Comment l’espacement des soudures affecte-t-il les soudures par points à proximité
Un seul assemblage peut nécessiter plusieurs points de soudure plutôt qu’un seul joint isolé. La position de chaque point peut influencer les conditions autour des points voisins, en particulier lorsque le soudage est effectué de manière répétée le long de la même zone.
Lorsque les soudures sont rapprochées, la chaleur provenant d’un point de jonction peut affecter le matériau environnant. L'opération de soudage suivante peut donc commencer dans des conditions thermiques différentes de la précédente.
L'espacement des soudures est également lié à la disposition physique de l'assemblage. Les points placés trop près d'un bord, d'une section formée ou d'une autre zone de jonction peuvent avoir des conditions de contact différentes de celles des points positionnés dans une section plus ouverte.
Une manière pratique d’envisager le placement des soudures consiste à examiner la relation entre chaque point et son environnement :
| Facteur d'emplacement de soudure | Condition à considérer | Préoccupation possible |
|---|---|---|
| Distance d'une autre soudure | Chaleur à proximité et état des matériaux | Variation entre points adjacents |
| Distance du bord de la feuille | Matériel environnant disponible | Modifications du comportement articulaire |
| Position sur feuille formée | Forme et accès | Contact inégal des électrodes |
| Ordre de soudure | Chaleur antérieure dans la région | Conditions changeantes entre les points |
La séquence de soudage peut également avoir son importance. Passer d’un point à un autre selon un schéma cohérent peut contribuer à faciliter la surveillance du processus. Si la séquence change fréquemment, les différences entre les points peuvent devenir plus difficiles à identifier.
Comment les contrôles de processus peuvent-ils maintenir la cohérence des soudures par points
La cohérence dépend du maintien de plusieurs conditions au sein d’un processus contrôlé. Au lieu de se concentrer uniquement sur la soudure finie, les contrôles de production peuvent suivre les conditions qui y ont conduit.
Une routine d'inspection utile peut inclure les paramètres de la machine, l'état des électrodes, l'ajustement de la tôle, la position de soudage et les caractéristiques visibles de la soudure. Ces contrôles n’ont pas besoin d’être compliqués. Leur objectif est d’identifier les changements le plus tôt possible et de relier ces changements à une cause possible.
Le processus peut être revu à travers plusieurs domaines :
- État de l'équipement : Vérifiez si les électrodes restent alignées et si leurs surfaces de contact ont changé.
- État du matériau : Confirmez que la combinaison de feuilles prévue et l’état de la surface restent cohérents.
- Ajustement des articulations : Vérifiez si les tôles restent bien positionnées avant le soudage.
- Séquence de soudage : Gardez le mouvement entre les points de soudure cohérent lorsque l'assemblage nécessite des joints répétés.
- Aspect de la soudure : Surveillez les changements d’indentation, de marquage, de forme ou d’autres caractéristiques visibles.
Lorsqu'une soudure commence à différer des joints voisins, la modification de plusieurs paramètres à la fois peut rendre la cause difficile à identifier. Un processus de réglage contrôlé permet de relier plus facilement une modification de la soudure à une modification des conditions de soudage.
Le même principe s'applique lorsqu'un Machine de soudage par points par résistance est utilisé dans différents assemblages. L'épaisseur du matériau, la disposition des feuilles, l'état des électrodes et les exigences de soudage peuvent varier. Le processus doit donc être considéré en fonction du joint réel plutôt que traité comme une routine fixe.
Un soudage par points cohérent est en fin de compte lié à l'interaction entre les conditions électriques, le contact mécanique, l'état des électrodes, l'épaisseur du matériau, l'ajustement de la tôle et le placement de la soudure. Garder ces facteurs visibles pendant la production permet de reconnaître plus facilement pourquoi une soudure peut différer d'une autre et où les conditions du processus peuvent nécessiter une attention particulière.
Articles recommandés
Produits connexes
-
-
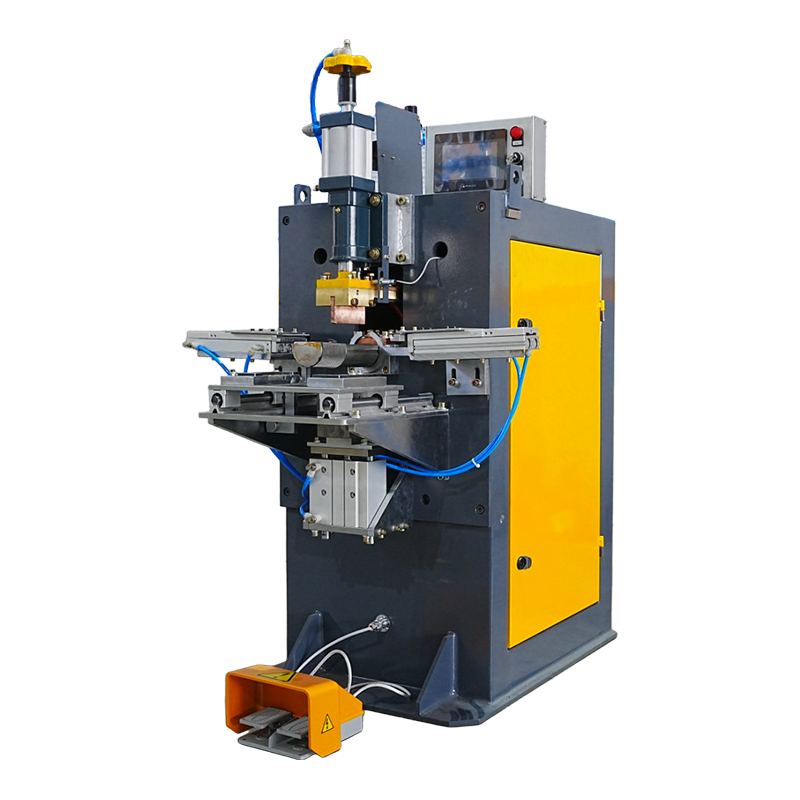
La machine de soudage pour porte-stylo semi-circulaire est conçue pour le soudage de précision de porte-stylos semi-circulaires, intégrant des systèmes de positionnement automatisé et de servocommande...
Voir Détails -
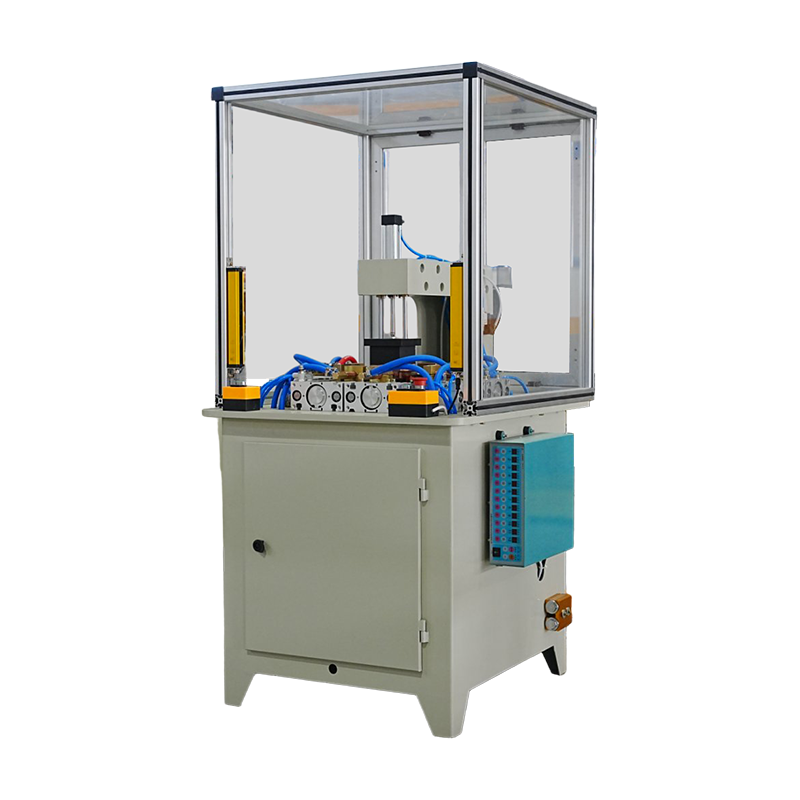
La machine de soudage pour fond de boîte est conçue pour le soudage précis fond‑plaque de boîtes à notes. Doté d'une unité de soudage stable et de dispositifs de positionnement précis, il garanti...
Voir Détails -
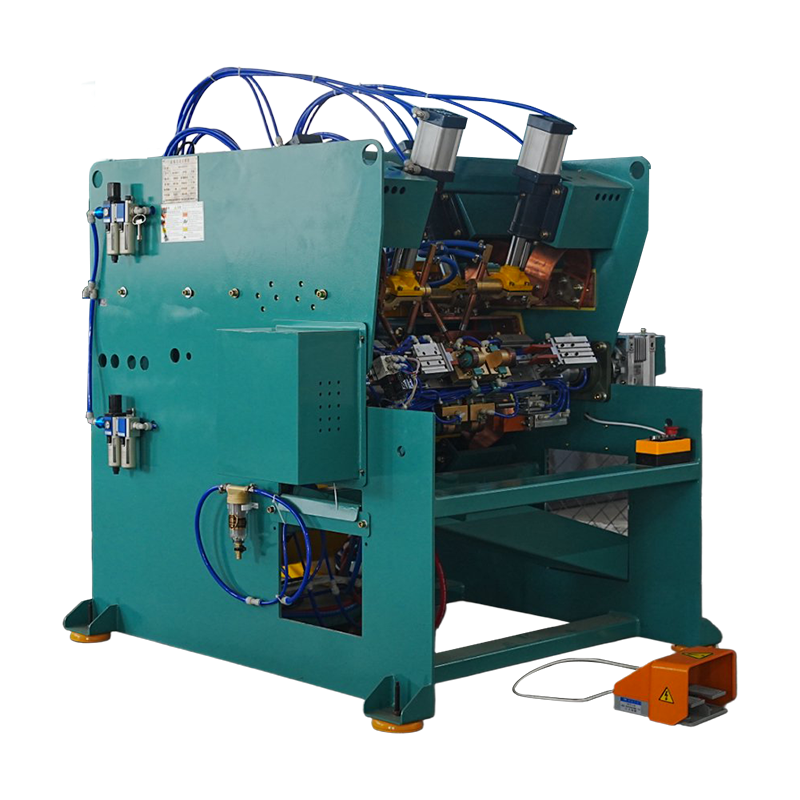
La machine de soudage rotative automatique à 3‑ têtes pour pistolet à colle chaude est conçue pour le soudage à haut‑volume de composants en plastique ou en métal sur des assemblages de pistolets à co...
Voir Détails -
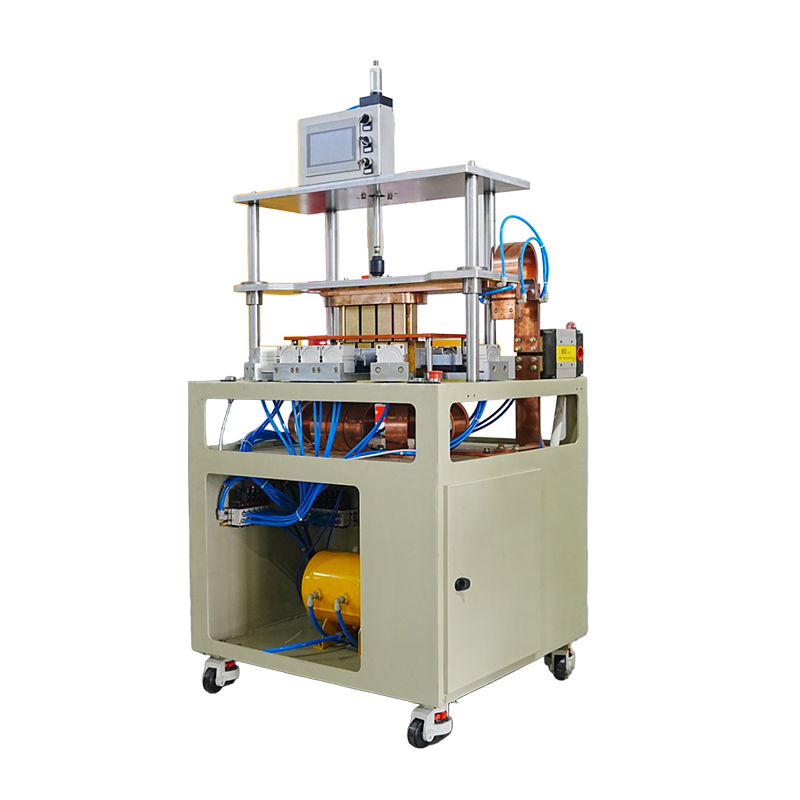
La machine de soudage par points à 12‑ têtes pour paniers suspendus ronds est conçue pour fournir un soudage ultra ‑rapide et à haut‑ volume pour les assemblages de fils et de feuilles circulaires tel...
Voir Détails -
La machine de soudage par points à 6‑ têtes pour paniers suspendus ronds offre une productivité et une flexibilité équilibrées pour les applications de soudage moyen‑volume. Avec six têtes de soudage ...
Voir Détails -
La machine de soudage multi‑têtes pour cadres de four intègre plusieurs têtes de soudage fonctionnant de manière synchronisée pour réaliser plusieurs soudures de joints en un seul cycle de machine. Co...
Voir Détails -
La machine de pliage automatique des bords pour treillis métallique est un système de formage spécialisé conçu pour rouler ou plier automatiquement les bords des panneaux en treillis métallique soudé,...
Voir Détails


Haute Qualité
Design Haut De Gamme
Bon Rapport Qualité-Prix
Informations
 +86-15268688035
 jx12@4006796688.com
 NO.99, route Huaxi,nouveau district de Chengxi,ville de Yongkang,Zhejiang Chine.
Envoyez-nous un message dès maintenant !
Droits d'auteur © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Tous droits
Réservé