 fr

 English
 русский
 Français
 Español
 عربى

 Obtenez un quota
Comment les vérins pneumatiques industriels sont-ils utilisés dans les postes de travail de soudage
Date:Oct 02, 2026
Les postes de travail de soudage impliquent bien plus que l’opération de soudage elle-même. Avant de pouvoir travailler sur une pièce, il peut être nécessaire de la mettre en position, de la maintenir contre un support, de la libérer et de la préparer pour l'opération suivante. Ces mouvements répétés sont souvent gérés par un équipement pneumatique, car l'air comprimé peut fournir un mouvement linéaire simple sans ajouter un dispositif d'entraînement compliqué à chaque appareil.
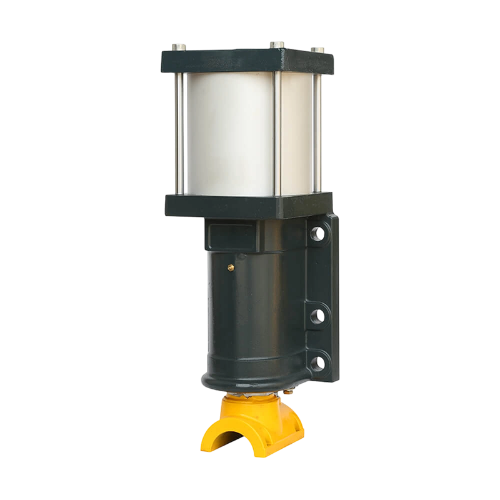
Un vérin pneumatique industriel peut être connecté à une pince, un dispositif de fixation, un mécanisme de pressage ou un dispositif de positionnement pour effectuer ces mouvements. La tige s'étend, entre en contact avec le composant connecté et se rétracte lorsque la tâche de maintien ou de positionnement est terminée. Dans un environnement de production, le même mouvement peut se produire encore et encore, de sorte que la manière dont le cylindre est installé et contrôlé compte autant que sa capacité de base à se déplacer.
Un poste de travail de soudage impose également des exigences pratiques aux équipements environnants. Le dispositif doit rester dans la position prévue, le mouvement de serrage ne doit pas perturber la pièce et le cylindre doit revenir sans impact inutile. L’alimentation en air, la direction de la charge, l’alignement et la maintenance font tous partie du fonctionnement.
Quels rôles jouent les vérins pneumatiques dans les postes de travail de soudage
Le rôle d’un vérin pneumatique est généralement plus facile à voir en regardant le luminaire plutôt que le vérin lui-même. Un cylindre peut être placé derrière une pince, sous un mécanisme de positionnement ou à côté d'un appareil et fournir le mouvement nécessaire pour amener un composant vers un autre.
Par exemple, une pince peut rester ouverte pendant qu'une pièce est placée dans le dispositif. Une fois la pièce prête, le cylindre s'étend et met la pince en position. Après l'opération de soudage, le cylindre se rétracte et crée un espace pour le retrait ou le repositionnement.
Des mouvements similaires peuvent être utilisés pour :
- Maintenir une pièce contre un support
- Déplacer une pince dans ou hors de la zone de travail
- Presser un composant dans une position fixe
- Déplacer un luminaire entre deux positions
- Libération d'une pièce après l'opération
Le cylindre n'est qu'une partie de cet agencement. Le dispositif détermine la manière dont le mouvement atteint la pièce, tandis que les guides, les supports et les composants de connexion maintiennent le mouvement sur la trajectoire prévue.
| Tâche du poste de soudage | Action typique du cylindre | Considération principale |
|---|---|---|
| Serrage de la pièce | La tige s'étend | Force de contact et de maintien |
| Libération de la pince | La tige se rétracte | Mouvement de retour clair |
| Positionnement du luminaire | Extension ou rétractation | Voyage reproductible |
| En appuyant sur | Extension contrôlée | Résistance à la charge et au mouvement |
| Mouvement du luminaire | Déplacement linéaire répété | Alignement et bon fonctionnement |
Cette répartition des responsabilités est utile lorsqu’on examine les performances des cylindres. Un problème qui semble être causé par le vérin pneumatique peut en réalité provenir du luminaire ou de la façon dont les pièces mobiles sont connectées.
Comment les vérins pneumatiques facilitent-ils le serrage et le positionnement des pièces ?
Le serrage est l’une des utilisations les plus directes du mouvement pneumatique dans un poste de soudage. Le cylindre ne touche généralement pas la pièce elle-même. Au lieu de cela, sa tige déplace une pince ou un autre composant mécanique qui entre en contact avec la pièce.
L'agencement doit permettre à la pince de s'approcher de la pièce sans la pousser hors de sa position. Si le point de contact est mal localisé, la pièce peut se déplacer lors de la fermeture de la pince. Cela peut créer des problèmes même lorsque le cylindre lui-même bouge normalement.
Le positionnement et le serrage doivent également être traités comme des fonctions mécaniques distinctes. Une pince peut maintenir une pièce, mais elle ne doit pas nécessairement être chargée de guider l’ensemble du luminaire. Lorsque l'ensemble mobile nécessite un support supplémentaire, un guide séparé peut gérer cette tâche tandis que le vérin pneumatique industriel fournit la force linéaire.
Un mouvement typique peut paraître simple :
- La pièce est placée dans le luminaire.
- Le cylindre déplace la pince vers la pièce.
- La pince atteint sa position de maintien.
- La pièce reste soutenue pendant l'opération.
- Le cylindre se rétracte et libère la pince.
L'agencement devient moins simple lorsque la pièce à usiner présente une surface inégale ou lorsque la pince s'approche sous un angle. Dans ces cas-là, la conception du luminaire et la géométrie des contacts ont un effet direct sur le fonctionnement du mouvement pneumatique.
Comment la force du cylindre affecte-t-elle les opérations du poste de travail de soudage
Un cylindre a besoin de suffisamment de force pour déplacer le mécanisme connecté et maintenir la charge prévue. Cela ne signifie pas qu’un cylindre plus grand doit simplement être sélectionné chaque fois que davantage de force est disponible.
La force utile au niveau du luminaire peut changer en fonction de la façon dont le cylindre est monté. Une connexion directe produit un résultat mécanique différent d’un agencement de liaison ou de levier. La direction de la charge compte également. Un cylindre se déplaçant horizontalement ne fait pas face aux mêmes conditions qu’un cylindre supportant un luminaire vertical.
Pour les travaux de serrage, la force requise est liée à la résistance créée par le dispositif et la pièce à usiner. Les modalités de contact comptent également. Si la pince est positionnée loin du point d'appui, le mécanisme peut nécessiter plus de force que ne le suggère un simple examen du poids de la pièce.
Un processus de sélection pratique porte donc sur l’ensemble du mouvement :
- Qu'est-ce qui est déplacé ?
- Où se trouve la charge ?
- Dans quelle direction le cylindre se déplace-t-il ?
- Quelle résistance le luminaire crée-t-il ?
- Le cylindre est-il connecté directement ou via un autre mécanisme ?
- Le luminaire nécessite-t-il un support de guidage séparé ?
Le même vérin pneumatique industriel peut se comporter différemment lorsqu'il est installé dans deux mécanismes différents. C'est pourquoi la force du vérin doit être prise en compte avec la configuration mécanique au lieu d'être traitée comme une spécification autonome.
Il y a aussi une différence entre déplacer une pièce et la maintenir. La force requise pendant le mouvement peut ne pas être identique à la force nécessaire une fois que le luminaire atteint sa position de travail.
Comment le mouvement du vérin pneumatique contrôle-t-il le débit d'air
Un appareil de soudage n'a pas toujours besoin que le cylindre se déplace à la même vitesse du début à la fin. Une pince peut s'approcher de la pièce relativement rapidement et nécessiter ensuite un mouvement final plus contrôlé. Après le relâchement, la course de retour peut suivre un autre schéma de mouvement.
Le débit d’air a une influence directe sur la vitesse de déplacement du cylindre. Des restrictions dans le trajet de l'air peuvent ralentir la tige, tandis qu'un trajet d'écoulement moins restreint permet au mouvement de s'effectuer plus rapidement. La charge sur le luminaire modifie également le résultat.
C’est là que l’ajustement des mouvements devient utile. Un cylindre qui se déplace trop rapidement peut amener le dispositif à atteindre son point d'arrêt ou à entrer en contact brusquement avec la pièce. Un vérin qui se déplace trop lentement peut retarder la séquence du poste de travail.
Il convient également d’examiner séparément l’extension et la rétraction. Les deux directions peuvent avoir des charges différentes, une résistance mécanique différente et un comportement d'écoulement d'air différent. Ajuster un côté du mouvement ne produit pas forcément le même résultat de l’autre.
| Mouvement observé | Que peut-il se passer | Que faut-il inspecter |
|---|---|---|
| La pince s'approche trop rapidement | Le débit d'air n'est pas suffisamment restreint | Ajustement du débit |
| Le mouvement ralentit sous charge | La charge ou la résistance augmente | Luminaire et alimentation en air |
| L'extension est fluide mais le retour est lent | Le chemin de retour a une plus grande résistance | Tubes et connexions |
| Changements de mouvement pendant le fonctionnement | L’alimentation en air peut fluctuer | Alimentation et équipements connectés |
| Le mouvement semble inégal | La résistance mécanique peut varier | Alignement et mouvement des luminaires |
Pour un vérin pneumatique industriel utilisé dans une opération de soudage répétée, le contrôle du mouvement ne consiste pas seulement à atteindre une vitesse particulière. La transition entre mouvement, contact, maintien et relâchement doit également être adaptée au luminaire.
Pourquoi l'alignement des cylindres est-il important pour les appareils de soudage
Un vérin pneumatique fonctionne plus naturellement lorsque sa tige se déplace dans la même direction générale que la charge. Les problèmes commencent lorsque le luminaire connecté pousse latéralement contre la tige ou lorsque les points de montage ne sont pas correctement alignés.
Le chargement latéral peut augmenter la friction autour des pièces mobiles. La tige peut également subir des forces qui ne sont pas censées être supportées par le vérin. En cas d'utilisation répétée, ces conditions peuvent contribuer à l'usure autour de la tige et des zones d'étanchéité.
Le luminaire doit donc disposer de son propre support partout où la conception mécanique l'exige. Un guide peut maintenir l'ensemble mobile sur la bonne voie tandis que le cylindre assure l'action de poussée ou de traction.
Les contrôles d'installation sont relativement simples. Le cylindre doit bouger librement avant d'être connecté à pleine charge. Le luminaire doit également suivre sa trajectoire prévue sans se coincer. Si une résistance apparaît avant que la connexion pneumatique ne soit établie, l'augmentation de la pression de l'air n'est pas une véritable solution au problème mécanique sous-jacent.
L'alignement est particulièrement important dans les postes de travail de soudage, car les appareils répètent souvent le même mouvement. Un petit décalage peut ne pas être évident lors d'un premier contrôle mais peut devenir une source récurrente de résistance lors d'un fonctionnement normal.
La connexion entre la tige du vérin et le luminaire mérite également une attention particulière. Une connexion rigide peut transférer des forces latérales indésirables si les deux composants ne partagent pas la même trajectoire de mouvement. L'agencement de montage doit permettre au luminaire de se déplacer comme prévu sans forcer le cylindre à compenser un désalignement mécanique.
Comment l’amortissement affecte-t-il le mouvement du vérin pneumatique
Un ensemble cylindre en mouvement doit ralentir avant d’atteindre la fin de sa course. Si le mouvement continue au même rythme jusqu'à l'arrêt mécanique, l'impact qui en résulte peut être ressenti à travers le luminaire et la structure de montage.
L'amorti permet de contrôler cette dernière partie du coup. Cela est particulièrement pertinent lorsque le cylindre actionne une pince ou un mécanisme de positionnement qui se déplace de manière répétée entre des positions fixes.
Le réglage ne consiste pas simplement à faire en sorte que le cylindre s'arrête le plus doucement possible. Trop d’amorti peut entraîner un ralentissement du mouvement plus tôt que nécessaire. Un amorti trop faible peut avoir un impact notable en fin de voyage.
La charge reliée à la tige modifie également le comportement. Un luminaire et un luminaire plus lourd peuvent produire des mouvements de fin de course différents même lorsque le même vérin est utilisé. La vitesse de déplacement compte de la même manière.
Pour les appareils de soudage, l'approche finale est souvent plus importante que la partie médiane de la course. Une fois la pince proche de la pièce, un mouvement brusque peut affecter la fixation, la surface de contact ou la position de la pièce.
Cela fait de l’amortissement une partie de l’agencement global du mouvement plutôt qu’un réglage isolé. Il fonctionne parallèlement au réglage du débit d'air, à l'alignement mécanique et à la charge supportée par le luminaire.
Comment la qualité de l'air comprimé affecte-t-elle le fonctionnement du cylindre
L’alimentation en air est directement liée aux performances de l’équipement pneumatique. L'humidité et les contaminants peuvent traverser la conduite d'air et éventuellement atteindre le cylindre et d'autres composants connectés.
Une petite quantité de contamination peut ne pas arrêter immédiatement l'équipement, mais elle peut affecter les surfaces en mouvement et l'étanchéité au fil du temps. L'humidité peut également créer des problèmes ailleurs dans le circuit pneumatique.
L'équipement de préparation de l'air aide à résoudre ces conditions avant que l'air n'atteigne l'actionneur. Les filtres, les drains, les tubes, les raccords et les connexions jouent tous un rôle dans le maintien du chemin d'air dans un état approprié.
La stabilité de la pression est un autre élément du tableau. Un vérin peut sembler fonctionner normalement lorsqu'il travaille seul mais se comporter différemment lorsque plusieurs dispositifs pneumatiques utilisent la même alimentation. Une baisse de la pression disponible peut modifier le mouvement et la force de maintien.
Pour un poste de soudage, les contrôles de routine peuvent inclure :
- Inspecter les conduites aériennes pour déceler tout dommage
- Vérification des fuites dans les connexions
- Éliminer l'humidité accumulée si nécessaire
- Vérification de l'état des équipements de filtration
- Observer si le mouvement du vérin change lorsque d'autres équipements pneumatiques fonctionnent
Ces observations peuvent aider à distinguer un problème de cylindre d’un problème d’alimentation en air. Dans un poste de travail très occupé, cette distinction peut faire gagner du temps lors du dépannage car le symptôme visible n'est pas toujours localisé à la source du problème.
Comment la maintenance des vérins pneumatiques peut-elle assurer des opérations de soudage fiables ?
La maintenance est plus facile lorsque les changements de comportement du cylindre sont remarqués à temps. Une pince qui commence à bouger plus lentement, une tige qui présente une usure inhabituelle ou un accessoire qui n'atteint plus sa position normale peuvent fournir des signes utiles lors d'une inspection de routine.
Le cylindre ne doit pas être inspecté seul. Le parcours complet du mouvement mérite attention. Un luminaire peut devenir plus difficile à déplacer en raison d'interférences mécaniques, tandis qu'un cylindre peut paraître faible en raison d'une fuite d'air plus en amont.
Un chemin d’inspection utile est :
Alimentation en air → connexions → tube → cylindre → points de montage → luminaire → point de contact
Suivre le mouvement dans cet ordre permet de localiser plus facilement où commence le changement.
Les fuites externes autour des raccords doivent être vérifiées, ainsi que l'état de la tige et les zones d'étanchéité visibles. Le matériel de montage doit également rester sécurisé, en particulier lorsque le cylindre fonctionne par extension et rétraction répétées.
Lorsqu'un problème est détecté, la cause doit être identifiée avant de remplacer les composants. Un joint usé peut nécessiter une attention particulière au cylindre, tandis qu'un mouvement irrégulier causé par la résistance du dispositif de fixation peut nécessiter des travaux sur l'assemblage mécanique.
Pour un Cylindre pneumatique industriel opérant dans un poste de soudage, la maintenance est étroitement liée à l’état de l’installation complète. La qualité de l'air, l'alignement, la vitesse de déplacement, l'amortissement, la charge et l'état du montage influencent tous le comportement de l'actionneur lors de fonctionnements répétés. Garder ces éléments à la vue rend le dépannage plus simple et aide à maintenir le mouvement prévu du poste de travail.
Articles recommandés
Produits connexes
-
-
La machine de soudage pour fond de boîte est conçue pour le soudage précis fond‑plaque de boîtes à notes. Doté d'une unité de soudage stable et de dispositifs de positionnement précis, il garanti...
Voir Détails -
La machine à souder pour fond de porte-stylo carré est optimisée pour souder le fond des porte-stylos carrés. Doté d'un positionnement précis et de modules de soudage efficaces, il garantit des points...
Voir Détails -
La machine de soudage d'assemblage pour boîte de stockage intègre plusieurs postes de soudage pour effectuer le soudage et le formage combinés des composants de la boîte de stockage sur une seule...
Voir Détails -
La machine de soudage par décharge de condensateur à 4‑ têtes pour corps de coupelle est une solution de soudage automatique de haute ‑précision conçue spécifiquement pour les fabricants de coupelles ...
Voir Détails -
La machine de soudage automatique de rouleaux de paniers en maille rotative à 4‑ stations est une solution clé en main pour la production en série de paniers et de cages de type treillis métallique‑. ...
Voir Détails -
La machine de soudage pour châssis de four est une solution de soudage par résistance robuste‑résistante conçue pour assembler de grands composants structurels de four. Conçu avec des cadres renforcés...
Voir Détails


Haute Qualité
Design Haut De Gamme
Bon Rapport Qualité-Prix
Informations
 +86-15268688035
 jx12@4006796688.com
 NO.99, route Huaxi,nouveau district de Chengxi,ville de Yongkang,Zhejiang Chine.
Envoyez-nous un message dès maintenant !
Droits d'auteur © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Tous droits
Réservé