 fr

 English
 русский
 Français
 Español
 عربى

 Obtenez un quota
Comment l'équipement de soudage continu affecte-t-il la qualité de la soudure en production
Date:Sep 18, 2026
Une soudure continue peut paraître simple de l’extérieur, mais sa qualité dépend de ce qui se passe tout au long du processus de soudage. Lorsque les tôles se déplacent dans la zone de travail, l'équipement doit maintenir un contact constant et appliquer de la chaleur et de la pression de manière contrôlée. De petits changements dans ces conditions peuvent influencer la façon dont le joint se forme et la cohérence de la soudure finie.
Pour les fabricants, la qualité des soudures n’est pas uniquement liée au matériau à assembler. La façon dont une machine fonctionne, la façon dont les électrodes entrent en contact avec la pièce et la façon dont les feuilles sont positionnées peuvent tous affecter le résultat. Les conditions de production peuvent également changer au cours d'une opération prolongée, ce qui fait de la cohérence un facteur important lors de la sélection et de l'utilisation de l'équipement de soudage continu.
Plutôt que de traiter chaque facteur séparément, il est utile d’examiner comment ils interagissent. La vitesse et le courant de soudage affectent la chaleur appliquée au joint, tandis que la pression de l'électrode et l'état de la meule influencent le contact. L'épaisseur du matériau, l'état de la surface et l'alignement des feuilles introduisent des variables supplémentaires. Lorsque ces conditions restent raisonnablement stables, le processus de soudage est plus facile à contrôler.
Pourquoi la vitesse de soudage est-elle importante pour les équipements de soudage continu
La vitesse de soudage détermine la durée pendant laquelle la zone de soudage reste sous l'influence des roues à électrodes. Lorsque la pièce se déplace plus rapidement, la zone de soudage a moins de temps pour recevoir de la chaleur. Lorsque le mouvement ralentit, le joint reste plus longtemps sous l’action de soudage.
Cette relation signifie que la vitesse ne peut être considérée indépendamment des autres conditions de soudage. Un changement de mouvement peut modifier la façon dont le joint se forme même lorsque le matériau et l'équipement restent inchangés.
Une vitesse de production adaptée doit donc correspondre au matériau et à l'état de joint souhaité. Si le mouvement est incohérent, la soudure peut également présenter des changements visibles sur toute sa longueur. Les zones qui reçoivent différentes quantités de chaleur peuvent avoir une apparence ou des conditions de liaison différentes.
Les opérateurs peuvent remarquer des signes tels que :
- Modifications de l'apparence des soudures le long d'un même joint
- Zones inégales où les feuilles se rencontrent
- Surchauffe localisée
- Sections qui semblent moins fermement jointes
- Un modèle de soudure qui évolue au fur et à mesure de la production
Le maintien d’un mouvement régulier fait donc partie du maintien d’un processus de soudage stable. Le contrôle de la vitesse devient particulièrement pertinent lorsque de longs joints ou des cycles de production répétés sont impliqués.
Comment le courant de soudage affecte-t-il les soudures continues
Le courant de soudage fournit l'énergie électrique utilisée pour créer de la chaleur au niveau de la zone de contact entre les électrodes et la pièce. Son effet est étroitement lié à l'épaisseur du matériau, au contact des électrodes, à la vitesse de soudage et à l'état des surfaces à assembler.
Lorsque le courant change, la quantité de chaleur générée au niveau de la zone de soudage peut également changer. Trop de chaleur peut affecter le métal environnant ou produire une soudure irrégulière. Trop peu de chaleur peut rendre difficile l’assemblage cohérent des feuilles.
Cela ne signifie pas que le courant doit être considéré comme un paramètre isolé. Une ligne de production peut avoir une lecture de courant stable alors que d'autres conditions changent. Par exemple, des roues d'électrodes usées ou un mauvais contact de la feuille peuvent modifier la manière dont l'énergie électrique atteint la pièce.
| État de production | Effet possible sur la soudure |
|---|---|
| Courant stable avec mouvement constant | Application de chaleur plus cohérente |
| Modifications actuelles pendant le soudage | Variation le long du joint |
| Mauvais contact des électrodes | Transfert de chaleur inégal |
| Différentes épaisseurs de matériau | Différentes exigences de chaleur |
| Contamination des surfaces | Contact électrique moins cohérent |
La relation entre courant et vitesse est particulièrement importante. Si le mouvement change sans ajustement approprié aux conditions de soudage, la quantité de chaleur appliquée à chaque section du joint peut changer. Pour cette raison, les équipements de soudage par couture doivent fonctionner comme un système coordonné plutôt que comme un ensemble de paramètres indépendants.
Comment la pression de la roue d'électrode modifie-t-elle les résultats des soudures continues
Les roues d’électrodes font bien plus que fournir de l’énergie électrique. Ils pressent également les feuilles ensemble lors de leur passage dans la zone de soudage. Cette pression permet de maintenir le contact entre les matériaux et influence le comportement du joint lors du soudage.
Si la pression est incohérente, le contact entre les roues et les tôles peut changer le long du joint. Le résultat peut être une soudure d’apparence différente d’une section à l’autre.
Une pression excessive peut également affecter les surfaces de travail des électrodes et l'apparence du matériau assemblé. D’un autre côté, une pression insuffisante peut rendre plus difficile le maintien d’un contact fiable lorsque les feuilles se déplacent dans la machine.
Plusieurs conditions pratiques peuvent influencer la pression :
- État de la roue d'électrode
- Épaisseur de la pièce
- Positionnement de la feuille
- Réglage mécanique
- Modifications de la surface du matériau
La pression doit donc être considérée avec la vitesse et le courant. Un changement dans une condition peut modifier l’effet d’une autre. Garder ces relations à l'esprit permet d'identifier plus facilement pourquoi une soudure peut changer même lorsque la configuration de production de base semble inchangée.
Que se passe-t-il lorsque les meules de soudage par couture s'usent
Les roues d'électrodes sont exposées à des contacts répétés avec des surfaces métalliques pendant la production. Au fil du temps, leurs surfaces de travail peuvent changer. L'usure peut affecter la forme de la zone de contact, la manière dont la pression est appliquée et la cohérence du contact électrique.
Une roue usée ne crée pas nécessairement immédiatement un problème évident. Les changements peuvent apparaître progressivement sous forme de différences dans l’apparence des soudures, les marques de contact ou la consistance des joints.
L’état des roues peut être affecté par plusieurs facteurs, notamment :
- Contact répété avec la pièce
- Résidu de matériau sur la surface de la roue
- Pression inégale
- Mauvais alignement
- Entretien insuffisant
Une inspection régulière peut aider à identifier les changements avant qu’ils ne deviennent plus visibles sur les pièces finies. Le but n’est pas simplement de garder les roues visuellement propres. Leur condition de travail influence directement la manière dont ils interagissent avec le matériau.
L'alignement des roues est également pertinent. Lorsque les roues ne touchent pas la pièce dans la position prévue, la pression et le contact électrique peuvent varier. Cela peut créer un lien entre l’état mécanique et la qualité de la soudure, facile à ignorer lors des contrôles de production de routine.
Comment l’épaisseur du matériau affecte-t-elle les conditions de soudage des joints
L'épaisseur du matériau modifie la façon dont la chaleur se déplace à travers la pièce. Une tôle plus épaisse et une tôle plus fine peuvent réagir différemment aux mêmes conditions de soudage, même lorsqu'elles sont fabriquées à partir d'un matériau similaire.
C'est pourquoi un paramètre qui fonctionne pour un besoin de production ne peut pas être automatiquement transféré à un autre. Le processus de soudage doit tenir compte de la quantité de matériau à assembler et de la rapidité avec laquelle la chaleur le traverse.
L'épaisseur peut influencer plusieurs parties du processus :
| Contrepartie matérielle | Pourquoi c'est important |
|---|---|
| Épaisseur de la feuille | Modifie le transfert de chaleur à travers le matériau |
| Consistance de l'épaisseur | Affecte la stabilité de l’articulation |
| Différentes épaisseurs de tôle | Peut nécessiter des conditions de soudage différentes |
| Chevauchement des feuilles | Influence la zone à rejoindre |
| État du matériau | Peut affecter le contact pendant le soudage |
L'épaisseur interagit également avec la vitesse et le courant de soudage. Un changement de matériau peut nécessiter un changement correspondant dans les conditions de production pour maintenir la cohérence de la soudure.
Lorsque différents matériaux ou formats de feuilles sont manipulés sur le même équipement de production, il est utile de traiter chaque application en fonction de ses propres exigences plutôt que de supposer qu'un paramètre général fonctionnera dans toutes les situations.
Pourquoi l'état de la surface peut-il provoquer des soudures incohérentes
La surface d'une tôle fait partie du chemin de contact entre l'électrode et la pièce. Si la surface contient de l'huile, de la saleté, de l'oxydation, des résidus ou toute autre contamination, les conditions de contact peuvent changer.
Même lorsque deux tôles ont les mêmes dimensions, des différences d’état de surface peuvent conduire à des comportements de soudage différents. Une surface propre et homogène permet aux roues d'électrodes d'entrer en contact avec le matériau de manière plus prévisible.
L'état de la surface peut également changer au cours de la production. La manipulation des matériaux, le stockage, le transport et le traitement précédent peuvent tous affecter la surface avant le début du soudage.
Pour les équipes de production, contrôler la matière avant qu’elle n’atteigne la zone de soudage peut donc s’avérer utile. Une attention peut être accordée à :
- Résidu visible sur la feuille
- Zones oxydées
- Dommages superficiels
- Zones de contact inégales
- Différences entre les lots de matière entrante
Ceci est particulièrement pertinent lorsque la qualité de la soudure change de manière inattendue. Si les réglages de l’équipement sont restés stables, la surface du matériau peut fournir une autre explication à la variation.
Une bonne préparation de la surface ne remplace pas un réglage correct des équipements. Au lieu de cela, cela supprime une source d’incertitude du processus de soudage et facilite l’évaluation du comportement de l’équipement.
Comment l’alignement des feuilles affecte-t-il la qualité du soudage des joints
Même dans des conditions d'équipement stables, les tôles doivent quand même arriver à la zone de soudage dans la position prévue. Un mauvais alignement peut modifier le chevauchement entre les feuilles et affecter l’endroit où les roues d’électrodes entrent en contact.
Lorsque les bords de la tôle se déplacent, la trajectoire de soudage peut ne plus rester cohérente. Cela peut influencer l’apparence et la résistance du joint et créer un contact irrégulier entre les électrodes et la pièce à usiner.
L’alignement devient particulièrement important pour les longs joints continus. Un petit changement de positionnement à un moment donné peut se poursuivre tout au long du parcours de production si le matériau n'est pas corrigé.
Les zones communes à vérifier comprennent :
- Bords de tôle avant d'entrer dans la zone de soudage
- Cohérence des chevauchements
- Position du chemin de soudage
- Mouvement de la pièce pendant l'alimentation
- Alignement entre la pièce à usiner et les roues d'électrodes
L'état du matériel entrant compte également. Les tôles pliées, déformées ou inégalement positionnées peuvent rendre plus difficile un soudage cohérent.
Pour cette raison, les équipements de soudage continu doivent être considérés en même temps que la manière dont les pièces sont alimentées et positionnées. La qualité du soudage dépend non seulement de ce qui se passe au niveau des roues d'électrodes, mais également de la stabilité du matériau qui les atteint.
Pourquoi la qualité du soudage continu change-t-elle au cours de longues séries de production
Un processus de production peut démarrer dans des conditions stables et développer progressivement des différences à mesure que l'exploitation se poursuit. La chaleur peut s'accumuler dans les composants de travail, les roues d'électrodes peuvent s'user et les conditions des matériaux peuvent varier à mesure que différentes pièces entrent dans la zone de soudage.
Ces changements n’indiquent pas nécessairement un problème majeur d’équipement. Ils peuvent résulter de l’interaction de plusieurs facteurs plus petits.
Par exemple, les roues d'électrodes peuvent progressivement changer leur état de contact pendant que la machine continue de fonctionner. Dans le même temps, les surfaces des matériaux peuvent varier d'une pièce à l'autre. Si la vitesse, le courant, la pression ou l'alignement changent également, l'effet combiné peut devenir visible dans la soudure finie.
Une approche pratique consiste à surveiller le processus sous plusieurs angles plutôt que de se concentrer sur un seul paramètre. Les opérateurs peuvent comparer :
- L'aspect de la soudure sur toute sa longueur
- L'état des roues d'électrodes
- La position des feuilles
- La consistance des surfaces matérielles
- Modifications du fonctionnement de la machine pendant la production
Cette approche permet de distinguer plus facilement les modifications liées aux équipements des problèmes de matériaux ou de manutention.
Les longues séries de production montrent également pourquoi des conditions de fonctionnement stables sont importantes. Une machine peut produire un joint acceptable au début de la production mais se comporter différemment plus tard si ses surfaces de travail, ses conditions de contact ou les composants environnants ont changé.
Le rôle de Équipement de soudage continu est donc étroitement liée à l’ensemble du processus de production. La vitesse de soudage affecte le temps disponible pour l’application de chaleur. Le courant influence la chaleur créée au niveau du joint. La pression de l'électrode affecte le contact, tandis que l'état de la roue peut modifier ce contact au fil du temps. L'épaisseur du matériau et l'état de la surface introduisent d'autres différences, et l'alignement des tôles détermine si le chemin de soudage reste là où il devrait être.
Lorsque ces facteurs sont pris en compte ensemble, la qualité des soudures devient plus facile à évaluer en termes pratiques de production. Au lieu d'examiner une soudure seulement après l'apparition d'un problème, les équipes de production peuvent prêter attention aux conditions qui façonnent le joint pendant le traitement de la pièce.
Articles recommandés
Produits connexes
-
-
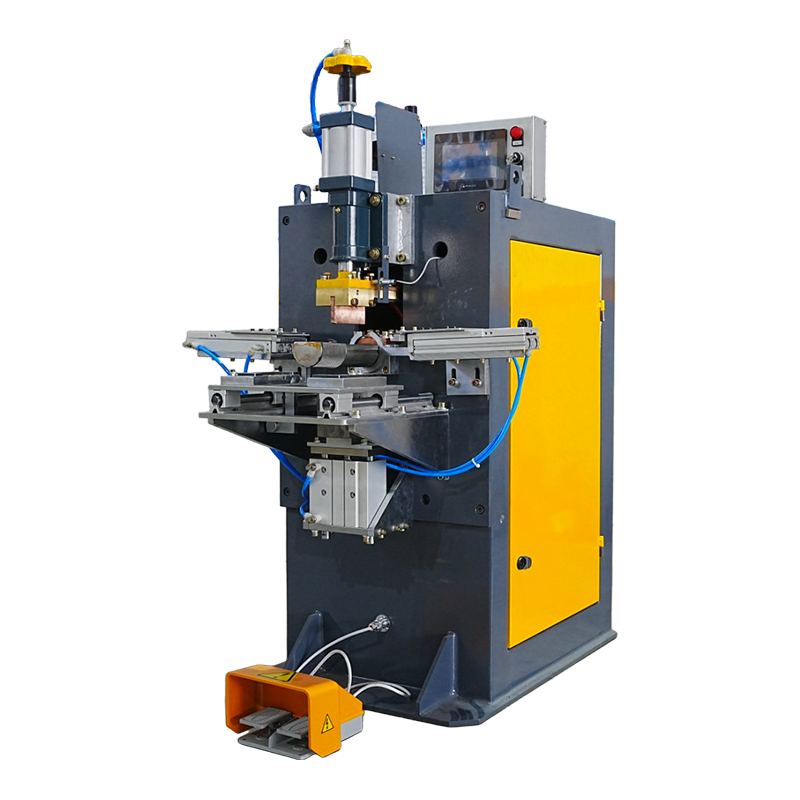
La machine de soudage pour porte-stylo semi-circulaire est conçue pour le soudage de précision de porte-stylos semi-circulaires, intégrant des systèmes de positionnement automatisé et de servocommande...
Voir Détails -
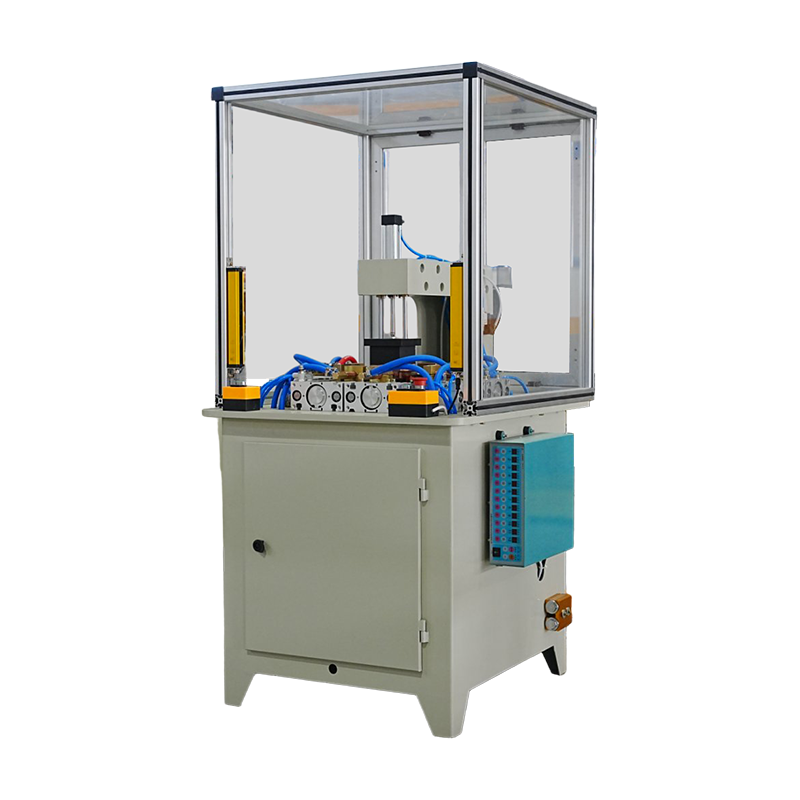
La machine de soudage pour fond de boîte est conçue pour le soudage précis fond‑plaque de boîtes à notes. Doté d'une unité de soudage stable et de dispositifs de positionnement précis, il garanti...
Voir Détails -
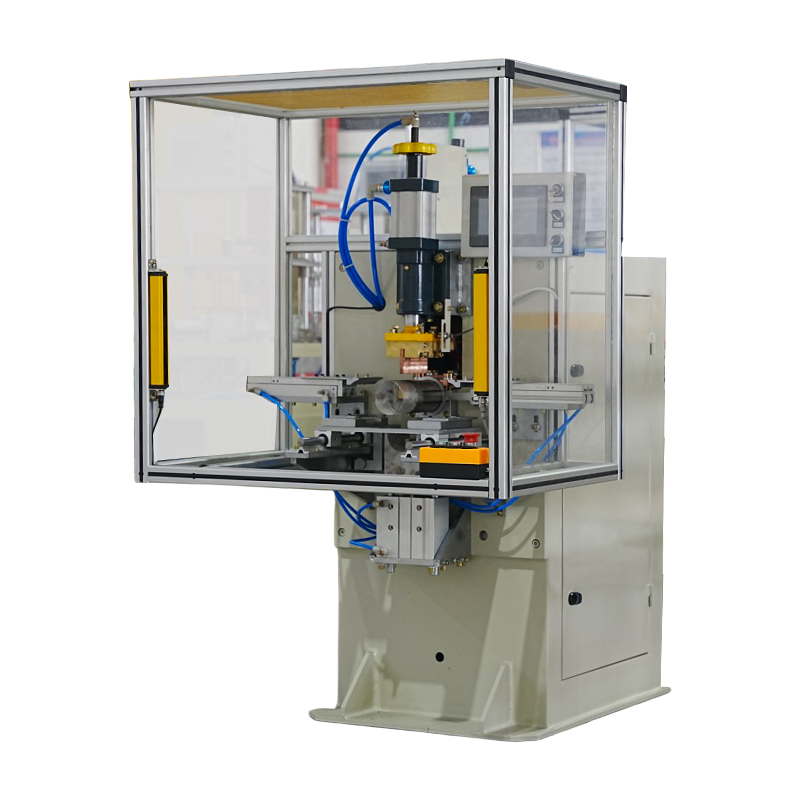
La machine de soudage pour base d'organisateur de bureau est conçue pour le soudage de base précis des produits de stockage de bureau. Un positionnement automatisé, un serrage précis et des unité...
Voir Détails -
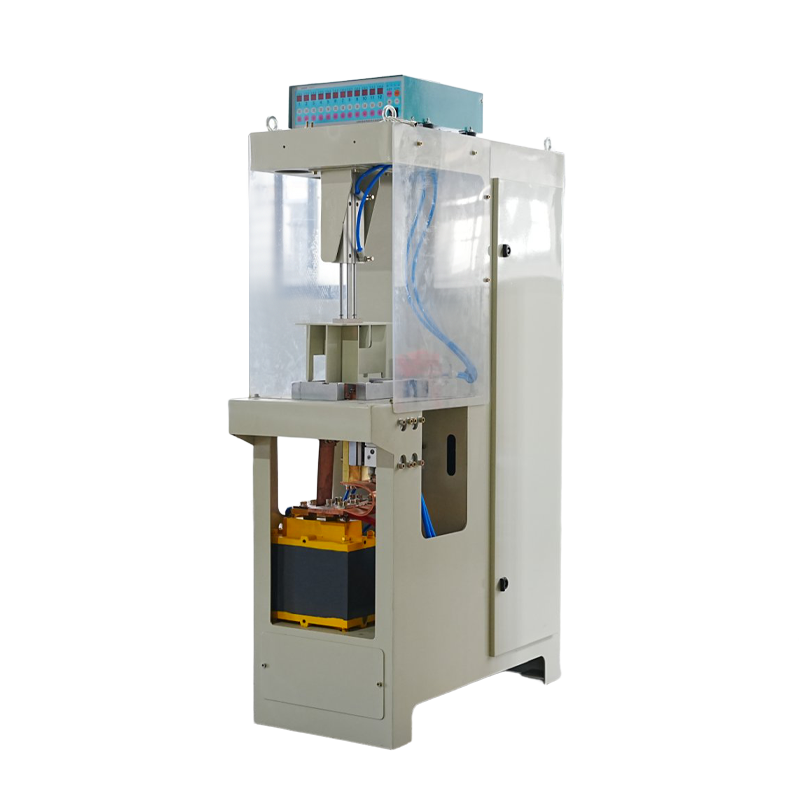
La machine de soudage d'assemblage pour boîte de stockage intègre plusieurs postes de soudage pour effectuer le soudage et le formage combinés des composants de la boîte de stockage sur une seule...
Voir Détails -
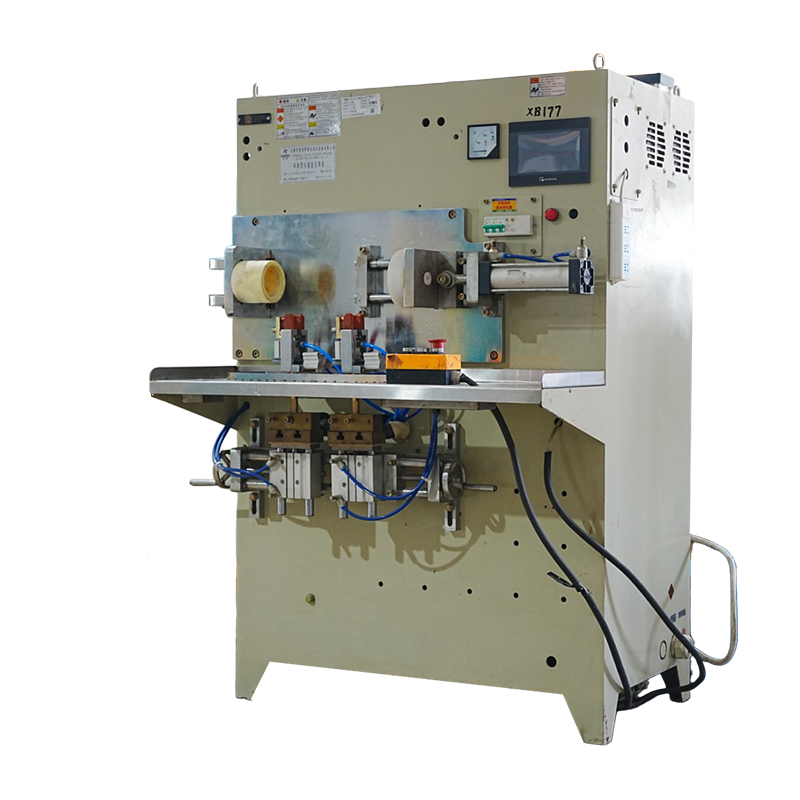
La machine de soudage par décharge de condensateur à 4‑ têtes pour corps de coupelle est une solution de soudage automatique de haute ‑précision conçue spécifiquement pour les fabricants de coupelles ...
Voir Détails -
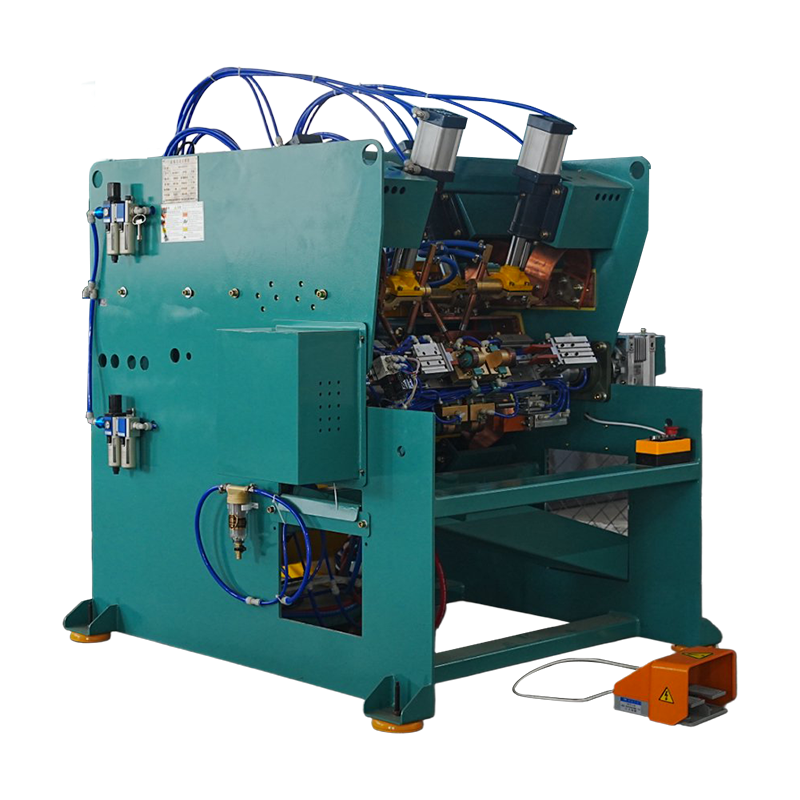
La machine de soudage rotative automatique à 3‑ têtes pour pistolet à colle chaude est conçue pour le soudage à haut‑volume de composants en plastique ou en métal sur des assemblages de pistolets à co...
Voir Détails -
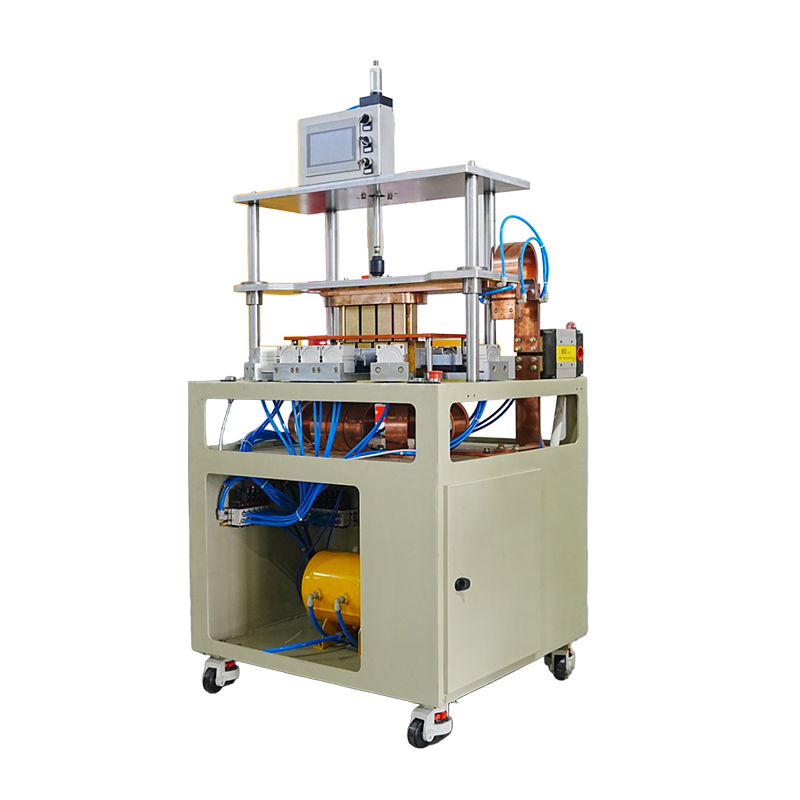
La machine de soudage par points à 12‑ têtes pour paniers suspendus ronds est conçue pour fournir un soudage ultra ‑rapide et à haut‑ volume pour les assemblages de fils et de feuilles circulaires tel...
Voir Détails -
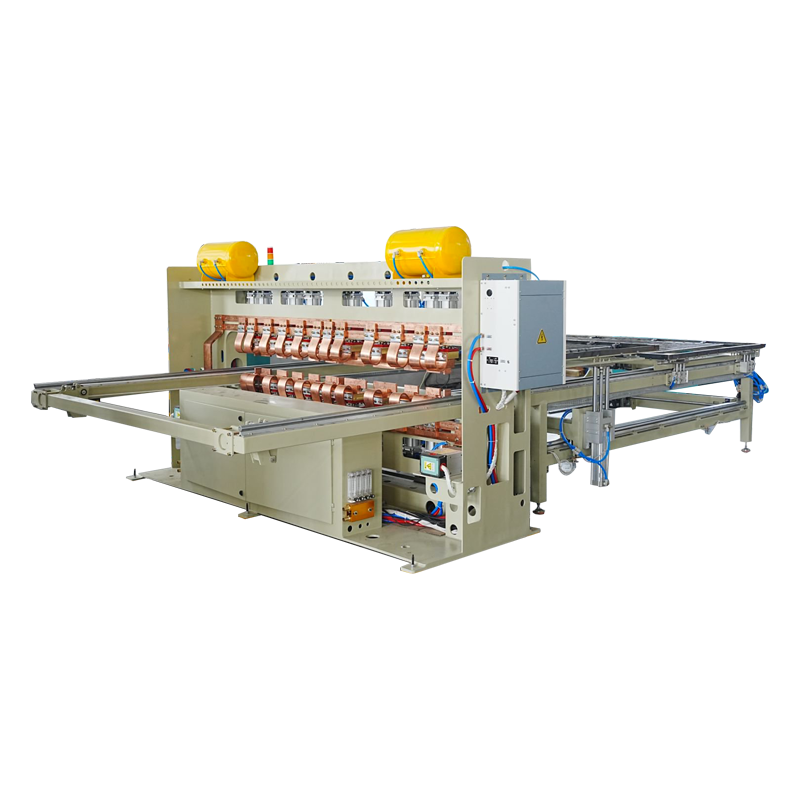
La machine de soudage par points à résistance de cadre de portique 160 KVAx2x16 est un système de soudage automatique haute performance conçu pour une production industrielle exigeante. Construit sur ...
Voir Détails -
La machine de soudage pour châssis de four est une solution de soudage par résistance robuste‑résistante conçue pour assembler de grands composants structurels de four. Conçu avec des cadres renforcés...
Voir Détails


Haute Qualité
Design Haut De Gamme
Bon Rapport Qualité-Prix
Informations
 +86-15268688035
 jx12@4006796688.com
 NO.99, route Huaxi,nouveau district de Chengxi,ville de Yongkang,Zhejiang Chine.
Envoyez-nous un message dès maintenant !
Droits d'auteur © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Tous droits
Réservé