 fr

 English
 русский
 Français
 Español
 عربى

 Obtenez un quota
Comment une soudeuse bout à bout flash affecte-t-elle la qualité de la soudure et la stabilité du processus
Date:Sep 11, 2026
Le soudage bout à bout flash est utilisé pour assembler des pièces métalliques en rassemblant leurs extrémités grâce à un processus de chauffage et de refoulement contrôlé. Bien que l'équipement exécute la même séquence de base d'une tâche à l'autre, la qualité du joint fini peut changer lorsque la position de la pièce, le comportement du solin, la pression, le mouvement ou les conditions de contact ne correspondent pas correctement.
Pour les environnements de production, la qualité des soudures n’est pas déterminée par un seul paramètre. L’interaction entre le mouvement mécanique et le chauffage électrique a un effet direct sur la formation du joint. Un petit changement au début du processus peut également influencer ce qui se passe lors du flashage et du bouleversement.
Pour cette raison, un soudage stable nécessite de prêter attention à l’ensemble du processus plutôt qu’à un paramètre isolé. L'alignement de la pièce, la stabilité du solin, la force de refoulement, la coordination des paramètres, l'état des électrodes et le serrage jouent tous un rôle dans la production de joints cohérents. Lorsqu'une soudure terminée présente un changement inattendu, ces facteurs constituent également un point de départ pratique pour vérifier le processus.
Quels facteurs déterminent la qualité de la soudure dans une soudeuse bout à bout Flash
Un joint soudé se développe en plusieurs étapes connectées. Les pièces doivent être maintenues solidement, leurs extrémités doivent se rejoindre dans la position prévue et le processus de chauffage doit créer des conditions appropriées avant que le mouvement de refoulement final n'ait lieu.
La relation entre ces étapes est importante. Par exemple, un mauvais alignement peut créer un contact inégal entre les pièces. Un contact inégal peut alors affecter le solin, ce qui peut modifier la façon dont la chaleur est répartie le long de la zone de joint. L’état qui en résulte peut aller jusqu’au stade bouleversant.
Plusieurs facteurs peuvent donc influencer la qualité des soudures :
- Alignement de la pièce affecte la manière dont les deux extrémités se rejoignent.
- Comportement clignotant influence le chauffage dans la zone articulaire.
- Des conditions bouleversantes affecter la manière dont les extrémités chauffées sont rassemblées.
- Coordination des paramètres détermine si le processus reste cohérent.
- Contact d'électrode influence le transfert électrique et la stabilité mécanique.
- Serrage maintient les pièces dans la position prévue pendant le mouvement.
Ces facteurs ne doivent pas être traités comme des éléments indépendants. Un changement dans une partie du processus peut créer une condition différente ailleurs. L'examen de la séquence complète permet d'identifier plus facilement pourquoi un joint change, même lorsque le matériau lui-même semble inchangé.
Pourquoi l'alignement des pièces est-il important dans le soudage bout à bout flash
L'alignement est établi avant le début du processus de chauffage, mais son effet peut rester visible dans le joint fini. Les deux pièces doivent se rapprocher dans une position contrôlée et cohérente. Si leurs extrémités sont décalées, la zone de contact risque de ne pas se développer uniformément lors des étapes suivantes.
Le désalignement peut également affecter la quantité de matériau déplacé lors du refoulement. Un côté peut bouger différemment de l’autre, créant un aspect de joint inégal ou nécessitant des travaux de finition supplémentaires.
Le serrage joue ici un rôle important. Les pièces à usiner ont besoin d'un support suffisant pour résister aux mouvements indésirables tout en permettant à l'équipement d'effectuer la séquence de soudage prévue. Si les conditions de maintien changent pendant le fonctionnement, la position réelle des pièces peut différer de la position établie lors de la configuration.
Avant le soudage, les opérateurs peuvent prêter attention à :
- Si les extrémités de la pièce sont correctement positionnées.
- Si les surfaces de serrage maintiennent le matériau en toute sécurité.
- Si les deux extrémités se rejoignent sans décalage évident.
- Si la pièce reste stable pendant le mouvement initial.
L'alignement ne détermine pas en soi la qualité de la soudure, mais il établit les conditions physiques dans lesquelles se déroule le reste du processus.
Comment la stabilité du solin affecte-t-elle le processus de soudage
Le clignotement est un élément clé du processus de chauffage. À mesure que les extrémités de la pièce se rapprochent, un contact électrique se développe entre les surfaces, produisant une chaleur localisée. Le processus se poursuit tandis que les extrémités se rapprochent et que le matériau est progressivement consommé sur les surfaces de jonction.
Un clignotement stable aide à créer des conditions de chauffage plus constantes. Si le clignotement démarre et s'arrête de manière répétée ou change sensiblement au cours du cycle, la répartition de la température à proximité du joint peut également devenir inégale.
Plusieurs conditions peuvent influencer le comportement du clignotement. Ceux-ci incluent l'écart initial, le mouvement des pièces, les conditions électriques, l'état de surface et les caractéristiques des matériaux. Le point important est que le solin ne doit pas être considéré simplement comme une étape entre le serrage et le refoulement. Son comportement affecte directement l’état des surfaces avant leur pressage.
Si le solin est instable, le joint résultant peut présenter des signes tels que :
- Enlèvement de matière irrégulier
- Formation de flash irrégulière
- Différences de chauffage à travers le joint
- Modifications de l'apparence de la zone de soudure
La cause ne doit pas être automatiquement attribuée aux réglages électriques. Les mouvements mécaniques et le positionnement de la pièce peuvent également affecter la stabilité du solin.
Comment la force contrariée influence-t-elle le joint soudé
Une fois la condition de chauffage requise atteinte, les pièces sont assemblées sous force. Cette étape de refoulement modifie les extrémités chauffées et contribue à former le joint final.
La relation entre le chauffage et le bouleversement est importante. Si les pièces à usiner ne sont pas dans un état approprié au début du refoulement, le joint résultant peut ne pas se développer comme prévu. De même, une condition de bouleversement inappropriée peut modifier la quantité de matériau déplacée de la zone de joint.
La force bouleversée fonctionne de concert avec le mouvement et le timing plutôt que d'agir comme une valeur isolée. Les extrémités chauffées doivent se réunir de manière contrôlée afin que le matériau à l’interface puisse former une connexion continue.
L'opérateur examinant l'étape de refoulement peut donc s'intéresser à la relation entre :
| État du processus | Effet possible sur l'articulation |
|---|---|
| Chauffage inégal avant de bouleverser | Déformation inégale du matériau |
| Mouvement incohérent | Variation dans la formation des articulations |
| Action bouleversante insuffisante | Mauvaise formation d'interface |
| Déplacement de matière excessif | Exigences de finition accrues |
| Serrage instable lors du refoulement | Décalage ou irrégularité du joint |
L’apparence après bouleversement peut fournir des informations utiles, mais l’inspection visuelle à elle seule n’identifie pas toujours la cause initiale. Les conditions de solin et d’alignement précédentes devront peut-être également être vérifiées.
Comment les paramètres de soudage peuvent-ils provoquer une qualité de soudure incohérente ?
Les paramètres de soudage déterminent la manière dont l'équipement se déplace et la manière dont l'énergie électrique est appliquée pendant la séquence d'assemblage. Un paramètre qui fonctionne dans un ensemble de conditions de matériau et de pièce peut ne pas produire le même résultat lorsque ces conditions changent.
La question importante n’est pas simplement de savoir si un paramètre individuel est élevé ou faible. Les paramètres doivent fonctionner ensemble tout au long du processus. Le mouvement clignotant, les conditions de chauffage et l’action bouleversante forment une séquence connectée.
Par exemple, un changement de mouvement peut modifier la façon dont le clignotement se développe. Un changement dans les conditions de chauffage peut avoir une incidence sur le moment où le refoulement doit commencer. Un changement de comportement au bouleversement peut alors influencer la forme finale du joint.
Une façon pratique de visualiser la relation est la suivante :
| Zone de processus | Condition à respecter | Résultat possible de l'instabilité |
|---|---|---|
| Mouvement initial | Approche en douceur des pièces | Contact irrégulier |
| Clignotant | Comportement continu et contrôlé | Chauffage inégal |
| Chauffage | État constant près du joint | Interface variable |
| Bouleversant | Mouvement de jointure contrôlé | Déformation irrégulière |
| Tenir | Position stable de la pièce | Désalignement |
Les ajustements des paramètres doivent donc être effectués en gardant à l’esprit la séquence complète de soudage. La modification de plusieurs paramètres en même temps peut également rendre le dépannage plus difficile, car il devient plus difficile d'identifier quelle modification a affecté le résultat.
Une configuration cohérente fournit une référence plus claire pour identifier les variations de processus. Lorsque le matériau, les dimensions de la pièce ou l'état de la surface changent, les conditions de soudage peuvent devoir être revues plutôt que copiées sans ajustement.
Comment l’état de l’électrode et du serrage affecte-t-il la stabilité de la soudure
Le contact électrique et le maintien mécanique sont deux conditions de base qui permettent au processus de soudage de fonctionner comme prévu. Les électrodes doivent maintenir un contact approprié avec les pièces, tandis que le système de serrage doit maintenir le matériau bien positionné pendant le mouvement.
Un mauvais contact peut interférer avec le transfert d’énergie électrique. Dans le même temps, une condition de serrage instable peut permettre à la pièce de se déplacer. Ces deux problèmes peuvent apparaître séparément, mais ils peuvent également survenir ensemble.
Les surfaces des électrodes doivent rester dans un état permettant un contact constant. La saleté, les dépôts superficiels, l'usure ou les dommages physiques peuvent modifier la zone de contact. Lorsque la surface de contact change, le comportement de chauffage peut également changer.
Le serrage mérite une attention similaire. Si la pièce à usiner n'est pas maintenue solidement, un mouvement pendant le solin ou le refoulement peut modifier la position du joint. Cela peut créer un problème de soudage apparent même si les réglages électriques n'ont pas changé.
Les contrôles de routine peuvent inclure les éléments suivants :
- Inspection des surfaces de contact des électrodes
- Vérifier si la pièce à usiner est fermement maintenue
- Recherche de signes d'usure anormale
- Vérification des mouvements indésirables pendant le cycle de soudage
- Confirmer que la pièce reste correctement alignée
Ces contrôles sont particulièrement utiles lorsque la qualité de la soudure change sans modification évidente des paramètres de soudage.
Quelles sont les causes des défauts courants dans les joints soudés bout à bout
Des défauts de soudure peuvent se développer lorsqu’une ou plusieurs étapes du processus ne produisent pas les conditions souhaitées. Le défaut visible n’est pas nécessairement le point où le problème a commencé.
Par exemple, une interface de soudure inégale peut être liée à un alignement, un solin ou un bouleversement. Un flash excessif peut être associé aux conditions de chauffage et de mouvement. Une fissure peut devenir visible après le refroidissement du joint, tandis que sa cause sous-jacente peut être liée aux conditions établies plus tôt dans le cycle de soudage.
Les problèmes courants peuvent être envisagés sous plusieurs angles :
Manque de fusion
L'interface de joint peut ne pas former une connexion continue lorsque les surfaces n'atteignent pas des conditions appropriées avant d'être rapprochées.
Inclusions liées aux oxydes
Les oxydes ou les matériaux de surface qui restent à l'interface peuvent interférer avec la formation des joints. La préparation de la surface et la relation entre le solin et le refoulement peuvent donc avoir leur importance.
Interface de soudure inégale
Une interface irrégulière peut indiquer un chauffage inégal, des problèmes d’alignement ou un mouvement bouleversant incohérent.
Flash excessif
Une quantité inhabituellement importante de matériau déplacé peut indiquer que les conditions de chauffage ou de mouvement ne sont pas correctement adaptées à la pièce à usiner.
Fissuration
Les fissures nécessitent une enquête minutieuse car elles peuvent impliquer le comportement des matériaux, les conditions de chauffage, la déformation, le refroidissement ou d'autres aspects du processus.
Un principe de dépannage utile consiste à éviter de traiter le défaut visible comme un événement isolé. Les conditions précédant immédiatement l’apparition du défaut peuvent fournir plus d’informations que l’apparence du joint fini à elle seule.
Que faut-il vérifier lorsque la qualité du soudage bout à bout change
Lorsque la qualité de la soudure change, l’approche la plus efficace consiste généralement à suivre le processus en séquence plutôt que de modifier immédiatement les paramètres de soudage.
Commencez par l’état physique des pièces. Vérifiez leur alignement, leurs surfaces de contact et leur état de serrage. Si la configuration est stable, l’attention peut alors se porter sur la phase de clignotement et le mouvement des pièces.
Ensuite, examinez l’étape bouleversante. Recherchez des changements dans le déplacement du matériau, le mouvement ou l’apparence des joints. Si ces conditions semblent différentes du fonctionnement normal, la cause peut être liée à la transition entre le chauffage et le refoulement.
Les conditions électriques et mécaniques doivent ensuite être examinées ensemble. Un changement dans le contact de l'électrode peut affecter le chauffage, tandis qu'un changement dans le mouvement mécanique peut affecter le clignotement. Les traiter comme des systèmes distincts peut parfois masquer le lien entre les symptômes observés.
Une séquence de vérification pratique est la suivante :
État de la pièce
↓
Alignement
↓
Serrage
↓
Contact d'électrode
↓
Comportement clignotant
↓
Comportement bouleversant
↓
Paramètres de soudage
↓
État des joints finis
Le maintien d'une séquence d'inspection cohérente facilite la comparaison des différents cycles de soudage et l'identification des points où le processus commence à s'écarter. Plutôt que de modifier immédiatement plusieurs conditions, vérifier une étape à la fois peut fournir une indication plus claire du problème sous-jacent.
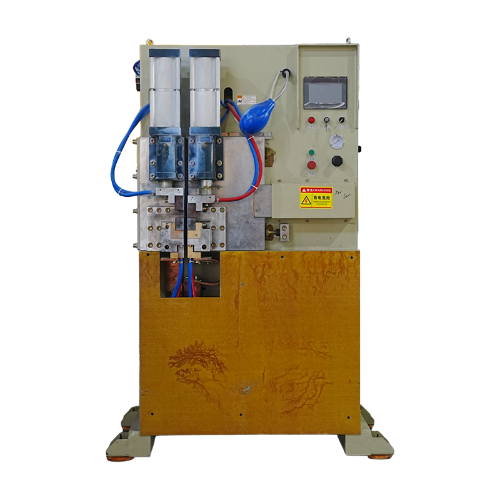
Pour un processus de production industrielle, la stabilité des soudures provient de l’interaction du positionnement mécanique, du chauffage électrique, du mouvement des matériaux et du refoulement contrôlé. Un Soudeur bout à bout flash ne constitue donc qu’une partie du processus global. L'état de la pièce, la façon dont elle est tenue, le comportement du solin et le passage au refoulement contribuent tous à la consistance du joint fini.
Articles recommandés
Produits connexes
-
-
La machine de soudage pour fond de boîte est conçue pour le soudage précis fond‑plaque de boîtes à notes. Doté d'une unité de soudage stable et de dispositifs de positionnement précis, il garanti...
Voir Détails -
La machine intégrée de formage et de soudage de cadres carrés combine la découpe, le pliage, le formage et le soudage dans un seul système, permettant une production rationalisée de cadres de boîtes à...
Voir Détails -
La machine de soudage de supports de plateaux de documents et de rails à fentes est conçue spécifiquement pour souder les connexions entre les supports de plateaux et les rails à fentes. Avec une capa...
Voir Détails -
La machine de soudage par décharge de condensateur à 4‑ têtes pour corps de coupelle est une solution de soudage automatique de haute ‑précision conçue spécifiquement pour les fabricants de coupelles ...
Voir Détails -
La machine de soudage automatique de rouleaux de paniers en maille rotative à 4‑ stations est une solution clé en main pour la production en série de paniers et de cages de type treillis métallique‑. ...
Voir Détails -
La machine de soudage par points à 6‑ têtes pour paniers suspendus ronds offre une productivité et une flexibilité équilibrées pour les applications de soudage moyen‑volume. Avec six têtes de soudage ...
Voir Détails -
La machine de soudage bout à bout CA pour œillets d'amortisseur est un système de soudage par résistance spécialisé conçu pour assembler des composants d'œillets d'amortisseur cylindriq...
Voir Détails -
La machine de soudage de joints d'amortisseurs est conçue pour le soudage continu de joints de corps d'amortisseurs et de composants cylindriques scellés. Équipé de roues à joint rotatives o...
Voir Détails


Haute Qualité
Design Haut De Gamme
Bon Rapport Qualité-Prix
Informations
 +86-15268688035
 jx12@4006796688.com
 NO.99, route Huaxi,nouveau district de Chengxi,ville de Yongkang,Zhejiang Chine.
Envoyez-nous un message dès maintenant !
Droits d'auteur © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Tous droits
Réservé